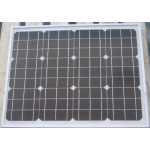
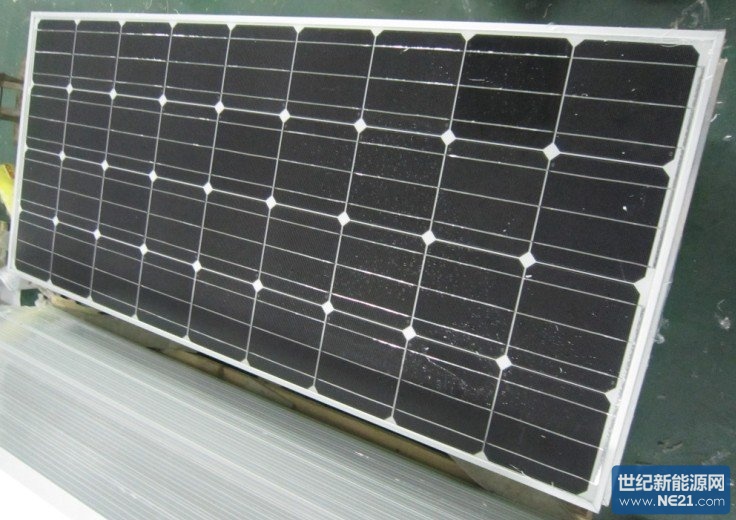
- 单晶多晶硅太阳能电池板厂家,A级太阳能板高转换率
- 日照鑫泰莱光电有限公司
0成交¥3.60
- 太阳能发电板产品价格,太阳能电池板厂家
- 日照鑫泰莱光电有限公司
0成交¥3.60
- 太阳能光伏发电、太阳能电池组件,太阳能电池板价格
- 日照鑫泰莱光电有限公司
0成交¥3.60


| 价格 | ¥3.70 |
| 发货 | 山东日照市付款后3天内 |
| 品牌 | 鑫泰莱 |
| 型号 | XTL |
| 规格 | XTL |
| 库存 | 22222200000000瓦起订1瓦 |
产品优势:
•光电转换效率高,可靠性高,衰减低,寿命长;
•运用先进的PECVD镀膜技术,电池表面镀上的深蓝色的减反射膜均匀,颜色美观;
•所有电池片正电极和背电极采用高品质银浆,具有高焊接强度、低串联电阻;
•所有电池片都经过仔细检查,包括IV曲线图、裂缝、包装、厚度等以确保电池片的高品质;
•所有电池片都经过严格检测,分别分成24档,分档的精确度高达±2%。
•组件可以承受雪压达5400Pa,承受风压达2400Pa
•保证输出功率(0~+3%)
•在弱光照条件下(多云天气和清晨、傍晚)具备高性能
•采用3.2mm钢化玻璃,增加了组件耐用性
•通过国际认证机构的独立认证 ,符合ISO9001和ISO14001国际质量体系和环境管理体系标准
产品质量保证;本公司产品提供5年免费质量保证(人为破坏破损和地震台风等自然灾害除外)。10年不低于最初功率的90%本公司产品表面都是透光率93%的超白钢化玻璃,背面采用美国进口3M产品BBF背板,铝合金1.8mm表面采用阳极氧化表面确保产品25年不会氧化,如果边框不做表面处理 几年就会烂掉。
由于太阳电池属于高科技产品,生产过程中一些细节问题,一些不起眼问题如应该戴手套而不戴、应该均匀的涂刷试剂而潦草完事等都是影响产品质量的大敌,所以除了制定合理的制作工艺外,员工的认真和严谨是非常重要的。
太阳电池组装工艺简介:
在这里只简单的介绍一下工艺的作用,给大家一个感性的认识.
1、 电池测试:由于电池片制作条件的随机性,生产出来的电池性能不尽相同,所以为了有效的将性能一致或相近的电池组合在一起,所以应根据其性能参数进行分类;电池测试即通过测试电池的输出参数(电流和电压)的大小对其进行分类。以提高电池的利用率,做出质量合格的电池组件。
2、 正面焊接:是将汇流带焊接到电池正面(负极)的主栅线上,汇流带为镀锡的铜带,我们使用的焊接机可以将焊带以多点的形式点焊在主栅线上。焊接用的热源为一个红外灯(利用红外线的热效应)。焊带的长度约为电池边长的2倍。多出的焊带在背面焊接时与后面的电池片的背面电极相连
3、 背面串接:背面焊接是将36片电池串接在一起形成一个组件串,我们目前采用的工艺是手动的,电池的定位主要靠一个膜具板,上面有36个放置电池片的凹槽,槽的大小和电池的大小相对应,槽的位置已经设计好,不同规格的组件使用不同的模板,操作者使用电烙铁和焊锡丝将“前面电池”的正面电极(负极)焊接到“后面电池”的背面电极(正极)上,这样依次将36片串接在一起并在组件串
的正负极焊接出引线。
4、 层压敷设:背面串接好且经过检验合格后,将组件串、玻璃和切割好的EVA 、玻璃纤维、背板按照一定的层次敷设好,准备层压。玻璃事先涂一层试剂(primer)以增加玻璃和EVA的粘接强度。敷设时保证电池串与玻璃等材料的相对位置,调整好电池间的距离,为层压打好基础。(敷设层次:由下向上:钢化玻璃、EVA、电池片、EVA、玻璃纤维、背板)。
5、 组件层压:将敷设好的电池放入层压机内,通过抽真空将组件内的空气抽出,然后加热使EVA熔化将电池、玻璃和背板粘接在一起;最后冷却取出组件。层压工艺是组件生产的关键一步,层压温度层压时间根据EVA的性质决定。我们使用快速固化EVA时,层压循环时间约为25分钟。固化温度为150℃。
6、 修边:层压时EVA熔化后由于压力而向外延伸固化形成毛边,所以层压完毕应将其切除。
7、 装框:类似与给玻璃装一个镜框;给玻璃组件装铝框,增加组件的强度,进一步的密封电池组件,延长电池的使用寿命。边框和玻璃组件的缝隙用硅酮树脂填充。各边框间用角键连接。
8、 焊接接线盒:在组件背面引线处焊接一个盒子,以利于电池与其他设备或电池间的连接。
0成交¥3.60
0成交¥3.60
0成交¥3.60